Panel dinding beton pracetak diproduksi di bawah kondisi pabrik yang terkendali untuk mencapai kualitas yang konsisten, akurasi dimensi, dan keandalan struktural.
Berbeda dengan konstruksi pengecoran-di-tempat, produksi pracetak mengikuti alur kerja yang ditentukan di mana setiap langkah memengaruhi kinerja panel akhir. Memahami alur kerja ini sangat penting bagi produsen yang menginginkan efisiensi, kemampuan pengulangan, dan pengurangan pengerjaan ulang.
Alur Kerja Produksi Panel Dinding Pracetak dimulai jauh sebelum beton dituang. Dimulai dengan persiapan cetakan, penyelarasan, dan fiksasi, dan diakhiri dengan pembongkaran dan penanganan panel jadi yang aman. Setiap tahapan memerlukan koordinasi yang tepat antara material, peralatan, dan sistem tertanam.
Dari sudut pandang manufaktur dan pasokan kami, efisiensi produksi sangat bergantung pada solusi pemasangan cetakan yang andal, penempatan bekisting yang konsisten, dan komponen tertanam yang stabil. Faktor-faktor ini secara langsung mempengaruhi kualitas permukaan, pengendalian toleransi, dan waktu penyelesaian di halaman pracetak.
Memahami alur kerja ini membantu pabrik pracetak mengoptimalkan keluaran sekaligus mempertahankan standar struktural dan visual yang diharapkan dari konstruksi beton pracetak modern.

Persiapan Cetakan Sebagai Fondasi Kualitas Panel
Setiap panel dinding pracetak dimulai dengan persiapan cetakan. Cetakan menentukan geometri, permukaan akhir, dan toleransi dimensi panel. Setiap cacat pada tahap ini dibawa ke produk jadi.
Cetakan biasanya berupa meja baja atau sistem bekisting modular yang dirancang untuk penggunaan berulang. Sebelum pemasangan, permukaan cetakan harus dibersihkan secara menyeluruh untuk menghilangkan sisa beton yang mengeras, debu, atau penumpukan minyak dari penuangan sebelumnya. Permukaan yang tidak rata atau serpihan dapat menyebabkan cacat permukaan dan ketidakkonsistenan dimensi.
Setelah dibersihkan, bahan pelepas yang sesuai dioleskan secara merata. Tujuannya bukanlah pelumasan tetapi pemisahan terkontrol selama pembongkaran. Bahan pelepas yang berlebihan dapat menodai permukaan beton, sedangkan cakupan yang tidak memadai dapat menyebabkan masalah adhesi.
Pada tahap ini, perhatian juga harus diberikan pada kerataan cetakan dan kekakuan struktur. Meja yang melengkung atau bagian bekisting yang longgar mengganggu keakuratan panel dan meningkatkan pekerjaan perbaikan di kemudian hari dalam proses tersebut.
Pengaturan Cetakan Dan Akurasi Pemosisian
Setelah persiapan, pengaturan cetakan dimulai. Hal ini mencakup perakitan bentuk samping, sekat, dan penghalang-sesuai dengan gambar desain panel. Keakuratan langkah ini menentukan dimensi akhir panel dan kualitas tepi.
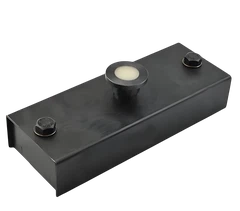
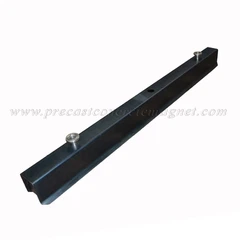
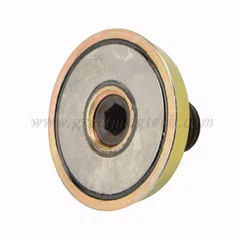
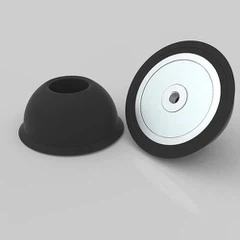
Bentuk samping harus diposisikan secara tepat dan diamankan dengan kuat untuk menahan tekanan beton selama pengecoran. Pada pabrik pracetak modern, hal ini biasanya dicapai dengan menggunakanmagnet penutupdan sistem pemasangan magnetis, bukan perbautan atau pengelasan tradisional.
Magnet penutup memberikan fiksasi yang cepat dan dapat disesuaikan tanpa merusak meja baja. Mereka memungkinkan operator untuk mengubah posisi cetakan secara efisien sambil mempertahankan kekuatan penahan yang kuat selama penuangan. Hal ini meningkatkan fleksibilitas dalam penjadwalan produksi dan mengurangi keausan meja.
Tabel berikut merangkum metode umum pemasangan cetakan dan karakteristiknya.
|
Metode perbaikan |
Kecepatan instalasi |
Dapat digunakan kembali |
Risiko kerusakan meja |
Fleksibilitas penyesuaian |
|
Baut |
Lambat |
Terbatas |
Tinggi |
Rendah |
|
Pengelasan |
Sangat lambat |
Tidak ada |
Permanen |
Tidak ada |
|
Penutupan magnet |
Cepat |
Tinggi |
Tidak ada |
Tinggi |
Dari sudut pandang produksi, sistem magnetis mengurangi waktu pemasangan dan mendukung pergantian cetakan yang cepat antara berbagai ukuran panel.
Penempatan Penguatan Dan Kontrol Dimensi
Setelah cetakan dipasang, penempatan tulangan dimulai. Sangkar atau jaring penguat baja ditempatkan di dalam cetakan sesuai dengan persyaratan desain struktural.
Penutup beton yang benar sangat penting untuk ketahanan dan kinerja beban. Spacer digunakan untuk menjaga jarak yang konsisten antara tulangan dan permukaan cetakan. Penempatan penjarak yang buruk dapat mengakibatkan baja terbuka atau lapisan penutup berlebihan, yang keduanya menurunkan kualitas panel.
Bukaan untuk pintu, jendela, dan penetrasi layanan dibentuk menggunakan penghalang-out yang dipasang dengan aman di dalam cetakan. Pemblokir-ini harus menahan gaya apung selama penuangan untuk mencegah pergerakan.
Pada tahap ini, pemeriksaan dimensi sangat penting. Pengukuran dilakukan untuk memastikan lebar cetakan, panjang, dan kesejajaran diagonal. Penyimpangan kecil bertambah selama pemasangan di lokasi, sehingga koreksi dini menjadi penting.

Integrasi Komponen Tertanam Dan Sistem Perbaikan
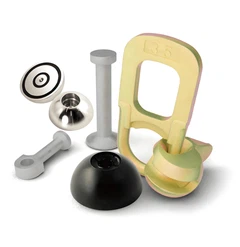
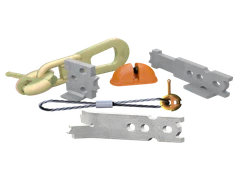
Panel dinding pracetak modern sering kali menyertakan komponen tertanam seperti jangkar pengangkat, sisipan sambungan, selongsong saluran, dan penahan insulasi. Elemen-elemen ini harus diposisikan secara akurat agar berfungsi dengan benar selama penanganan dan pemasangan.
Akurasi penyematan bergantung pada solusi pemasangan yang andal yang menahan komponen pada tempatnya selama getaran dan aliran beton. Sistem pemasangan magnetik banyak digunakan untuk tujuan ini.
Magnet beton pracetak dan solusi magnet tertanam memungkinkan sisipan dan aksesori dipasang pada cetakan baja tanpa pengeboran atau pengelasan. Hal ini meningkatkan kemampuan pengulangan dan mengurangi waktu persiapan cetakan.
Dari pengalaman produk kami, magnet tertanam menawarkan beberapa keunggulan produksi. Mereka mempertahankan posisi di bawah getaran, memungkinkan perubahan tata letak yang cepat, dan mengurangi kesalahan perbaikan manual. Hal ini secara langsung mendukung konsistensi dalam-operasi pracetak bervolume tinggi.
Tabel di bawah menguraikan tipikal komponen tertanam dan pertimbangan pemasangannya.
|
Komponen tertanam |
Toleransi posisi |
Metode perbaikan umum |
Risiko produksi jika tidak selaras |
|
Mengangkat jangkar |
Sangat ketat |
Pemegang magnet |
Pengangkatan yang tidak aman |
|
Sisipan koneksi |
Ketat |
Magnet tertanam |
Keterlambatan instalasi |
|
Saluran listrik |
Sedang |
Klem magnetik |
Diperlukan pengerjaan ulang |
|
Jangkar isolasi |
Sedang |
Klip mekanis |
Jembatan termal |
Integrasi yang benar pada tahap ini mencegah koreksi yang mahal setelah pembongkaran.
Pemeriksaan Penjajaran Umum Sebelum Penempatan Beton
Sebelum penempatan beton dimulai, tinjauan keselarasan akhir diperlukan untuk menghindari konflik komponen tertanam dan kesalahan dimensi. Langkah ini sering diabaikan ketika jadwal produksi padat, namun hal ini mencegah koreksi hilir.
Pemeriksaan utama biasanya meliputi:
Verifikasi bahwa semua magnet yang tertanam telah terpasang dengan benar dan terkunci
Konfirmasi bahwa jangkar pengangkat sejajar dengan perhitungan pengangkatan panel
Inspeksi visual posisi saluran dan selongsong relatif terhadap tepinya
Konfirmasi izin untuk bukaan jendela dan pintu
Periksa-ulang penutup penguat di dekat benda yang tertanam
Dari perspektif pengendalian produksi, inspeksi ini bertindak sebagai gerbang kualitas akhir. Kesalahan yang teridentifikasi setelah penuangan biasanya memerlukan perbaikan permukaan atau penolakan panel. Melakukan pemeriksaan ini secara sistematis akan mendukung konsistensi di seluruh desain panel yang berulang dan mengurangi variabilitas antar batch produksi.
Strategi Pencampuran Dan Penempatan Beton
Beton yang digunakan untuk panel dinding pracetak dirancang untuk kemampuan kerja, pengembangan kekuatan, dan penyelesaian permukaan. Konsistensi campuran sangat penting untuk mencapai hasil yang seragam di seluruh batch produksi.
Sebelum penempatan, campuran diuji kemerosotan atau alirannya untuk memastikan kesesuaian dengan spesifikasi produksi. Penyimpangan mempengaruhi perilaku pengisian dan kualitas permukaan.
Penempatan beton dilakukan berlapis-lapis untuk mengurangi segregasi dan memastikan pengisian sudut dan ceruk secara menyeluruh. Penempatan yang hati-hati meminimalkan jebakan udara dan sarang lebah.
Getaran mengikuti penempatan. Vibrator eksternal atau meja getar digunakan untuk memadatkan beton. Getaran-berlebihan dapat menyebabkan segregasi, sedangkan-getaran rendah meninggalkan ruang kosong. Operator harus menyeimbangkan durasi dan intensitas berdasarkan desain campuran dan ketebalan panel.
Selama tahap ini, semua sistem pemasangan cetakan, termasuk magnet penutup, harus menjaga stabilitas di bawah beban dinamis. Setiap gerakan menyebabkan cacat dimensi atau ketidakrataan permukaan.

Penyebab Khas Cacat Selama Penempatan
Bahkan dengan desain campuran yang benar, cacat masih dapat terjadi selama pengecoran beton jika pelaksanaannya tidak konsisten. Memahami penyebab umum membantu operator melakukan intervensi sejak dini.
Masalah terkait penempatan-yang sering terjadi meliputi:
Segregasi disebabkan oleh ketinggian jatuh yang berlebihan
Sarang lebah karena getaran yang tidak mencukupi di dekat sudut
Kebocoran cetakan dari cetakan samping yang tidak tersegel dengan baik
Pergerakan-pemblokiran selama-penempatan aliran tinggi
Permukaan rongga dari udara yang terperangkap di tepi cetakan
Sebagian besar cacat ini terkait dengan stabilitas cetakan dan kualitas fiksasi. Bentuk samping yang aman dan magnet penutup yang dipasang dengan benar mengurangi risiko pergerakan selama getaran. Deteksi dini selama penempatan memungkinkan koreksi segera sebelum proses curing dimulai, sehingga menjaga kualitas permukaan dan kinerja struktur.
Finishing Permukaan Dan Perawatan Awal
Setelah digetarkan, permukaan beton diselesaikan sesuai kebutuhan desain. Untuk panel arsitektural, perawatan permukaan mungkin mencakup teknik troweling, brushing, atau exposure. Untuk panel struktural, permukaan yang rata dan rata biasanya cukup.
Penyelesaian permukaan segera diikuti dengan pengawetan. Pengawetan yang terkontrol memastikan hidrasi yang tepat dan pengembangan kekuatan. Di pabrik pracetak, proses pengawetan sering kali dipercepat dengan menggunakan uap atau panas untuk memperpendek siklus produksi.
Namun, percepatan penyembuhan memerlukan pemantauan yang cermat. Gradien suhu yang berlebihan dapat menyebabkan keretakan atau lengkungan. Retensi kelembapan sama pentingnya untuk mencegah pengeringan permukaan.
Selama proses curing, cetakan harus tetap stabil. Sistem pemasangan magnetik terus menahan bekisting di tempatnya, memastikan integritas dimensi hingga beton mencapai kekuatan yang cukup.
Pengembangan Kekuatan Dan Kesiapan Demolding
Demolding tidak didasarkan pada waktu saja. Hal ini tergantung pada perkembangan kekuatan beton mencapai ambang batas aman. Pembongkaran dini berisiko retak, kerusakan tepi, atau deformasi panel.
Uji kekuatan tekan atau pemantauan kematangan digunakan untuk menentukan kesiapan. Untuk panel dinding, kekuatan yang cukup harus dicapai untuk menahan tekanan pengangkatan.
Operator memeriksa secara visual bagian tepi, sudut, dan komponen tertanam sebelum melakukan pembongkaran. Tanda-tanda kerusakan atau pergerakan permukaan akan segera diatasi.
Keputusan untuk melakukan pembongkaran adalah titik kontrol penting dalam Alur Kerja Produksi Panel Dinding Pracetak, yang menyeimbangkan produktivitas dengan jaminan kualitas.
Proses Demolding Dan Penanganan Panel
Pembongkaran dimulai dengan penghapusan bentuk samping dan penghalang{0}}out. Berkat sistem pemasangan magnetis, langkah ini cepat dan tidak merusak permukaan cetakan.
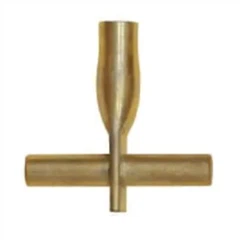
Magnet penutup dilepaskan menggunakan alat yang telah ditentukan, memungkinkan formulir diangkat dengan rapi tanpa mencongkel atau memalu. Hal ini menjaga kondisi cetakan dan mengurangi kelelahan operator.
Setelah cetakan dilepas, jangkar pengangkat dipasang, dan panel diangkat secara vertikal menggunakan derek atau rangka pengangkat. Pengangkatan yang terkontrol mencegah tegangan puntir dan keretakan.
Panel kemudian dipindahkan ke rak pengawetan atau tempat penyimpanan untuk mendapatkan kekuatan yang berkelanjutan. Titik dukungan yang tepat digunakan untuk menghindari lengkungan selama penyimpanan.
Tabel berikut merangkum risiko dan pengendalian utama selama pembongkaran.
|
Risiko kehancuran |
Menyebabkan |
Tindakan pencegahan |
|
Kerusakan tepi |
Rilis awal |
Verifikasi kekuatan |
|
Panel retak |
Pengangkatan yang tidak tepat |
Penempatan jangkar yang benar |
|
Cacat permukaan |
Adhesi cetakan |
Agen rilis yang tepat |
|
Distorsi dimensi |
Dukungan yang tidak merata |
Penanganan terkendali |
Pembersihan Cetakan Dan Persiapan Untuk Siklus Berikutnya
Setelah cetakan dibongkar, cetakan dibersihkan dan diperiksa. Beton sisa dihilangkan, dan kerusakan permukaan apa pun segera diperbaiki.
Karena magnet penutup dan aksesori magnetik tidak memerlukan pengeboran atau pengelasan, permukaan cetakan tetap utuh selama banyak siklus produksi. Hal ini mengurangi-biaya pemeliharaan jangka panjang.
Cetakan kemudian disiapkan lagi untuk panel berikutnya, menyelesaikan putaran produksi. Pabrik yang efisien merancang siklus ini untuk meminimalkan waktu menganggur sambil mempertahankan kontrol kualitas yang ketat.
Efisiensi Produksi Dan Keandalan Sistem
Efisiensi produksi panel dinding pracetak bergantung pada seberapa lancar transisi setiap tahap ke tahap berikutnya. Penundaan, pengerjaan ulang, atau penyiapan yang tidak konsisten mengurangi keluaran dan meningkatkan biaya.
Pemasangan cetakan yang andal dan sistem komponen tertanam memainkan peran penting dalam menjaga stabilitas alur kerja. Produk seperti magnet penutup, magnet beton pracetak, dan aksesori magnet tertanam mendukung pengaturan berulang dan pergantian cepat.
Dari sudut pandang produksi, sistem ini bukanlah alat opsional. Mereka merupakan bagian integral dari manufaktur pracetak modern, yang mengutamakan kecepatan, akurasi, dan kualitas.
Perspektif Teknik Pada Optimasi Alur Kerja
Dari sudut pandang teknik, proses dari Penyiapan Cetakan hingga Pembongkaran merupakan rangkaian yang terkontrol, bukan kumpulan tugas yang terisolasi. Setiap tahap dibangun berdasarkan tahap sebelumnya.
Masalah yang diamati selama demolding sering kali berasal dari pengaturan cetakan, fiksasi, atau penempatan komponen yang tertanam. Mengatasi akar permasalahan sejak dini akan meningkatkan kinerja pabrik secara keseluruhan.
Berinvestasi dalam sistem perbaikan yang andal dan prosedur standar mengurangi variabilitas dan mendukung produksi yang terukur. Seiring waktu, hal ini menghasilkan konsistensi yang lebih tinggi dan risiko operasional yang lebih rendah.
Pemeriksaan Rutin yang Mendukung-Kinerja Cetakan Jangka Panjang
Selain produksi harian,-kinerja cetakan jangka panjang bergantung pada rutinitas pemeriksaan dan pemeliharaan yang konsisten. Pemeriksaan ini melindungi keakuratan cetakan dan memperpanjang masa pakai.
Tindakan rutin yang direkomendasikan meliputi:
Inspeksi mingguan terhadap kerataan cetakan dan kelurusan tepi
Membersihkan permukaan kontak magnet untuk mempertahankan gaya penahan
Memeriksa mekanisme pelepasan pada magnet penutup dari keausan
Memantau titik tekanan berulang pada bekisting modular
Mencatat penyimpangan cetakan dan tindakan perbaikan
Praktik ini mengurangi kesalahan kumulatif pada beberapa siklus produksi. Dari sudut pandang operasional, menjaga integritas cetakan lebih-efektif dari segi biaya dibandingkan memperbaiki masalah dimensi setelah panel meninggalkan pabrik.
Kesimpulan
Pembuatan panel dinding pracetak ditentukan oleh disiplin, presisi, dan kemampuan pengulangan. Dari pengaturan cetakan hingga pembongkaran, setiap langkah berkontribusi pada kinerja struktural dan visual panel akhir.
Fiksasi cetakan yang andal, penempatan komponen tertanam yang akurat, dan pembongkaran yang terkontrol sangat penting untuk mencapai hasil yang konsisten. Sistem magnetik seperti magnet penutup dan magnet beton pracetak mendukung tujuan ini dengan menyederhanakan pengaturan dan meningkatkan stabilitas.
Di pabrik pracetak modern, keandalan alur kerja tidak dicapai melalui kecepatan saja. Hal ini dicapai melalui sistem yang memungkinkan kecepatan tanpa mengorbankan kendali.
Pertanyaan Umum
Q: Apa tujuan dari kawat pengikat rebar pada beton pracetak?
A: Kawat pengikat rebar digunakan untuk menahan batang tulangan pada tempatnya sebelum dan selama penempatan beton. Pada beton pracetak, hal ini memastikan posisi yang akurat di dalam cetakan dan membantu menjaga konsistensi di seluruh elemen berulang.
T: Apakah kawat pengikat rebar menambah kekuatan beton?
J: Kawat pengikat tidak memberikan kekuatan struktural dengan sendirinya. Perannya adalah untuk menjaga agar tulangan tetap sejajar sehingga tulangan dapat bekerja sesuai desain setelah beton mengeras.
T: Kawat pengikat rebar mana yang paling cocok untuk aplikasi pracetak?
A: Kawat anil lunak biasanya digunakan karena fleksibilitas dan kemudahan pengikatannya. Untuk elemen pracetak yang lebih berat,-kawat dengan tegangan tarik tinggi atau kawat berlapis mungkin lebih cocok, bergantung pada kondisi pemaparan.
T: Dapatkah kawat pengikat rebar digunakan di luar ruangan atau di lingkungan basah?
J: Ya, tetapi kawat pengikat yang dilapisi atau{0}}tahan korosi direkomendasikan untuk digunakan di luar ruangan atau lingkungan dengan kelembapan-tinggi untuk mengurangi karat dan memperpanjang masa pakai.
T: Seberapa sering tulangan harus diikat pada cetakan pracetak?
A: Tulangan biasanya diikat di persimpangan dan secara berkala untuk mencegah pergerakan, terutama selama getaran dan penuangan beton dalam cetakan pracetak.
Q: Apakah pengikatan manual masih digunakan dalam produksi beton pracetak?
J: Pengikatan manual masih umum dilakukan untuk pekerjaan yang lebih kecil atau terperinci, meskipun banyak fasilitas pracetak sekarang menggunakan alat pengikat otomatis untuk meningkatkan kecepatan dan konsistensi.
T: Apakah-kabel yang sudah dipotong sebelumnya meningkatkan produktivitas?
J: Ya, kabel pengikat yang sudah-dipotong menghemat waktu dengan menghilangkan pemotongan-di lokasi dan membantu mempertahankan pengikatan yang seragam di seluruh proyek pracetak besar.