
Standar Inspeksi untuk Shuttering Magnet
Pabrik GME secara konsisten mematuhi sistem manajemen mutu ISO 9001 sebagai prinsip panduan intinya, dengan menetapkan proses kendali mutu yang sistematis dan dapat ditelusuri sepenuhnya untuk memastikan bahwa setiap produk memenuhi standar internasional yang ketat. Melalui-kolaborasi jangka panjang dengan banyak produsen beton pracetak ternama, baik dalam negeri maupun internasional, kami terus memvalidasi dan mengoptimalkan kinerja produk kami dalam-skenario aplikasi dunia nyata. Berkat kinerja kualitas yang konsisten dan kemajuan teknis yang berkelanjutan, produk GME semakin mendapatkan pengakuan luas dan kepercayaan dari klien kami.
Sepanjang proses produksi, kami menanamkan kontrol kualitas pada setiap detail menitnya. Hal ini dimulai dengan pemeriksaan bahan baku yang masuk untuk memastikan memenuhi standar yang ditetapkan; melanjutkan ke pemeriksaan dimensi dan struktural selama tahap setengah-selesai untuk menjamin presisi pemrosesan; dan berpuncak pada pemeriksaan mendadak terhadap sifat magnetik dan pengujian kinerja akhir produk jadi. Pada setiap tahap, spesifikasi yang jelas ditetapkan dan ditegakkan secara ketat.
Dengan terus menyempurnakan sistem inspeksi dan mekanisme manajemen mutu, GME berkomitmen untuk memberikan solusi produk yang semakin andal, stabil, dan dapat dipercaya kepada pelanggan kami.

Standar Pengujian Ditetapkan Sebagai Berikut:
1. Ruang Lingkup:
Standar ini menetapkan persyaratan material, metode inspeksi, metode pengujian, pengemasan, transportasi, penyimpanan, dan persyaratan inspeksi kualitas untuk magnet penutup.
Standar ini berlaku untuk magnet penutup yang diproduksi menggunakan proses produksi magnet permanen neodymium-besi-boron (NdFeB).
2. Istilah dan Definisi:
Istilah dan definisi yang ditentukan dalam GB/T 13560-2017, bersama dengan istilah dan definisi berikut, berlaku untuk dokumen ini.
2.1 Sifat Magnetik Utama
Sifat magnetik utama meliputi:
Kerapatan fluks magnet sisa (Br)
Pemaksaan intrinsik (Hcj)
Koersivitas induksi magnetik (HcB)
Produk energi maksimum ((BH)maks)
2.2 Kekuatan Penahan Utama
Kekuatan penahan utama meliputi:
Gaya penahan magnet (KG)
Gaya penahan magnet penutup (KG)
2.3 Suhu Operasional Maksimum
Suhu ketahanan panas bahan magnet permanen NdFeB bervariasi menurut tingkat magnetnya.
Untuk magnet seri N-, setelah dirakit di magnet penutup, suhu pengoperasian maksimum harus di bawah 80 derajat .
3. Model
3.1 Klasifikasi Model
Magnet penutup diklasifikasikan menurut gaya penahannya, dan setiap spesifikasi memiliki gaya penahan magnet yang berbeda.
Misalnya, "GME-1000" menandakan hal berikut: "GME" mewakili singkatan perusahaan, sedangkan "1000" menunjukkan gaya hisap magnet secara khusus, sehingga gaya hisap magnet mencapai 1000 kg.

4. Dimensi
Dimensi utama magnet penutup harus memenuhi persyaratan spesifikasi magnet penutup. (Jika pembeli memiliki persyaratan khusus, pemasok dan pembeli dapat bernegosiasi secara terpisah.)
|
|
|||||||||||
|
Model
|
Pengisapan |
L |
W |
H |
L1 |
L2 |
L3 |
H1 |
H2 |
H3 |
S
|
|
kg |
mm |
mm |
mm |
mm |
mm |
mm |
mm |
mm |
mm |
||
|
GME-600 |
600 |
170 |
60 |
40 |
67.5 |
67.5 |
\ |
73 |
66.5 |
\ |
M12 |
|
GME-800 |
800 |
190 |
95 |
43 |
76 |
86 |
50 |
76 |
69.5 |
10 |
M12 |
|
GME-900 |
900 |
280 |
60 |
43 |
122 |
122 |
\ |
76 |
69.5 |
\ |
M12 |
|
GME-1000 |
1000 |
200 |
95 |
43 |
81 |
91 |
50 |
76 |
69.5 |
10 |
M12 |
|
GME-1350 |
1350 |
320 |
90 |
60 |
135 |
135 |
\ |
98 |
90 |
\ |
M16 |
|
GME-1800 |
1800 |
320 |
120 |
60 |
135 |
135 |
\ |
98 |
90 |
\ |
M16 |
|
GME-2100 |
2100 |
320 |
120 |
60 |
135 |
135 |
\ |
98 |
90 |
\ |
M16 |

4.1 Kinerja magnet tambahan dari magnet penutup adalah fatau referensi desain saja dan tidak boleh digunakan sebagai dasar pemeriksaan penerimaan atau penolakan.
4.2 Permukaan produk harustidak mengandung cacat yang dapat mempengaruhi penggunaannya, sepertiretakan, lubang pasir, inklusi, gerinda, atau tepi dan sudut terkelupas.
4.3 vgaya tarik magnet vertikal inti magnet internalharus melebihi persyaratan parameter yang ditentukan sebesarlebih dari 1%.
Misalnya, untuk spesifikasi magnet 1000 kg, gaya tarik vertikal sebenarnya dari inti magnet harus mencapai minimal 1010 kg.
4.4 Gaya tarik magnet vertikal keseluruhan dari magnet penutup yang telah selesai harus 100% memenuhi persyaratan parameter yang ditentukan.
Misalnya, untuk magnet penutup seberat 1000 kg, gaya tarik vertikal keseluruhan kotak magnet rakitan harus mencapai 1000 kg.
4.5 Struktur depan rumah magnet penutupharus dilengkapi denganpelat yang diperkuatuntuk mencegah deformasi yang disebabkan oleh dampak eksternal.
Struktur penguatan internalakan menggunakanPelat baja setebal-6 mmuntuk meningkatkan kekuatan internal perumahan.
Desain yang pas-dan pasharus diadopsi antara komponen rumah untuk meningkatkan kekuatan sambungan antar bagian. Desain ini juga meningkatkan kekuatan pengelasan di area yang rentan dan memperpanjang masa pakai housing.

4.6 Stabilitasstruktur dan gaya penahan magnetmagnet penutup terutama tergantung padakerataan permukaan kontak antara inti magnet dan meja pengecoran (platform baja).
Itupermukaan inti magnet harus digiling menggunakan mesin gerinda presisi, dan itutoleransi kerataan selama pemesinan harus berada dalam 0,02 mm.
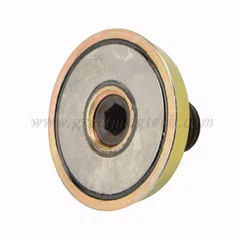
Selama perakitan, ablok pengatur jarak baja tahan karat harus dipasang di antara inti magnet dan sakelar magnetuntukmeningkatkan area kontak antara inti magnet dan saklar magnetik. Hal ini mencegah ketidakrataan internal inti magnet selama pengoperasian peralihan magnet penutup danmenghindari pengurangan gaya penahan magnet. Seperti yang ditunjukkan:

4.7 Selama proses perakitan komponen magnet dan baja persegi, cincin baja tahan karat harus ditambahkan untuk melindungi magnet.
Cincin baja harus terbuat dari baja tahan karat SUS304, dengan ketebalan 0,5 mm, seperti terlihat pada gambar di bawah.

4.8Selama perakitanmagnet dan komponen baja persegi, harus dipastikan bahwamagnet tidak retak atau terkelupas dengan jelas.
Magnet dengan sudut terkelupas melebihi1 mm × 1 mm × 1 mmsebaiknyatidak digunakan.
Setelah perakitan,permukaan komponen baja persegi harus 0,8 mm lebih tinggi dari permukaan magnet, sehingga selama pengoperasianbaja persegi menghubungi platform pengecoran terlebih dahulu, sehingga melindungi magnet.
4.9Selama perakitaninti magnetik dan perumahan, baut-kekuatan tingkat tinggi 12,9akan digunakan.
Merek yang direkomendasikan:Pengencang Jangkar Taiwan.
4.10 Diposisi gabungan perumahan, sekrup pengencang harus digunakan bersama dengan rakitan, danbaut-kekuatan tingkat tinggi 12,9akan diadopsi.
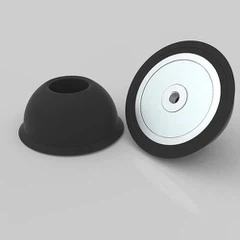
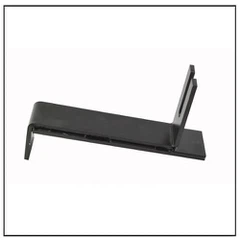
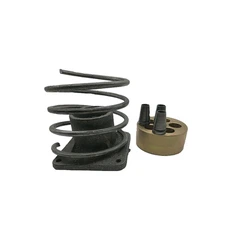
| Gambar | Barang | Barang Inspeksi | Persyaratan Teknis | Metode Inspeksi |
 |
Penembakan | Penampilan | • Bagian besi harus menjalani perawatan permukaan yang menghitam (disemprotkan); bagian baja-tahan karat harus memiliki permukaan yang dipoles tanpa bekas gerinda yang terlihat. • Permukaan harus halus, bersih, kering,-bebas karat,-bebas duri. • Area yang dilas harus sesuai dengan sampel yang disetujui, tanpa percikan las, retak, pori-pori, atau deformasi yang terlihat. • Bagian bawah produk harus rata; ketika ditempatkan pada platform, itu tidak akan goyah. • Permukaan harus rata; sambungan las antara bagian besi dan aluminium tidak boleh ada celah. • Dimensi D1 dan D2 harus konsisten. • Semua aksesoris produk harus lengkap dan bebas dari cacat. |
Inspeksi visual/kaliper |
| Ukuran | Harus sesuai dengan spesifikasi gambar. | Pengukuran kaliper | ||
| Kesesuaian | Produk harus benar-benar cocok dengan kepala sakelar dan blok magnet yang sesuai, tanpa macet, kendor, atau jarak bebas yang berlebihan. | Inspeksi visual / Pemeriksaan manual | ||
 |
Ganti Kepala | Penampilan |
• Permukaan produk harus halus dan bersih; lapisan yang menghitam (oksida) harus lengkap dan seragam. • Tepi lingkaran harus seragam; permukaan A harus rata dan bebas deformasi. |
Inspeksi visual |
| Ukuran | Harus sesuai dengan spesifikasi gambar. | Pengukuran kaliper | ||
| Kesesuaian | Harus terpasang dengan benar pada rakitan tutup nilon untuk mencegah tutup nilon terlepas. | Pemeriksaan manual | ||
 |
Perakitan Baja Persegi | Penampilan | • Permukaan harus halus, bersih dan bebas karat. • Permukaan tidak boleh ada gerinda atau goresan. • Deformasi pada masing-masing sisi panjang dan pendek harus diperiksa; deviasi maksimum tidak boleh melebihi 0,4 mm. • Permukaan atas dan bawah harus bersentuhan penuh dan rata dengan platform penggilingan. • Permukaan gaya magnet tidak boleh penyok. |
Inspeksi visual, pengukuran kaliper |
| Ukuran | Harus sesuai dengan spesifikasi gambar. | Pengukuran kaliper | ||
| Kebosanan | Permukaan atas dan bawah blok magnet harus rata seperti pelat baja. Toleransi kerataan: ±0,05 mm. | Pengukuran kaliper penggaris persegi |
Laporan Uji Magnet Shuttering


5. Peralatan Pengujian
Saat menguji gaya tarik magnet, mesin uji tarik khusus harus digunakan, dan pengujian harus dilakukan pada kecepatan 3mm~5mm/menit, seperti yang ditunjukkan pada gambar di bawah ini:
5.1 Pengujian Fluks Magnetik
Fluks magnet Gs suatu magnet harus diuji sesuai dengan standar kinerja magnet, seperti ditunjukkan pada gambar berikut:

5.2 Pemeriksaan Material Kulit Luar
Casing besi harus dibuat dari-pelat baja berkekuatan tinggi, yang memiliki kekuatan setidaknya 1,5 kali lipat dari pelat baja Q235 standar; ketebalannya harus seragam, dengan toleransi dikontrol dalam 0,05 mm. Casing baja tahan karat harus dibuat dari pelat baja SUS201; ketebalannya harus seragam, dengan toleransi dikontrol dalam 0,05 mm.
6. Aturan Inspeksi
6.1 Inspeksi dan Penerimaan
6.1.1 Departemen pemeriksaan mutu pemasok harus memeriksa produk untuk memastikan bahwa bahan memenuhi persyaratan standar ini dan melengkapi laporan inspeksi.
6.1.2 Pembeli harus memeriksa produk yang diterima sesuai dengan persyaratan standar ini. Jika hasil pemeriksaan tidak memenuhi persyaratan standar ini, pembeli harus memberi tahu pemasok dalam waktu satu bulan sejak tanggal penerimaan produk, dan kedua pihak harus merundingkan solusinya.
6.2 Item Inspeksi
Setiap batch produk akan diperiksa untuk mengetahui kinerja inti magnetik utama, penyimpangan dimensi, kualitas penampilan, atau item yang ditentukan dalam kontrak.
6.3 Penilaian Hasil Pemeriksaan
6.3.1 Jika hasil pemeriksaan kualitas penampilan produk tidak memenuhi syarat, produk akan dinilai tidak memenuhi syarat. Namun, pemeriksaan individu diperbolehkan, dan produk yang memenuhi syarat akan dikirimkan.
6.3.2 Jika salah satu hasil pemeriksaan kinerja tarikan magnet utama atau penyimpangan dimensi tidak memenuhi syarat, ukuran sampel akan diambil dua kali lipat dari bets untuk pemeriksaan berulang terhadap barang yang tidak memenuhi syarat. Jika masih ada item yang tidak memenuhi syarat, batch produk akan dinilai tidak memenuhi syarat.
7. Penandaan, Pengemasan, Pengangkutan, dan Penyimpanan
7.1 Penandaan dan Pengemasan
7.1.1 Produk umumnya dikirim dalam kondisi yang disyaratkan oleh daya tarik inti magnet vertikal. Jika pembeli memerlukan gaya tarik magnet yang berbeda, spesifikasi yang diperlukan dapat ditentukan dalam kontrak.
7.1.2 Produk dikemas dalam kotak karton dan dijamin tidak rusak selama pengangkutan dan penyimpanan. Setiap paket harus diberi label atau ditandai dengan:
a) Nama pemasok
b) Model produk
c) Kuantitas
d) Tanggalpembuatan
7.2 Transportasi dan Penyimpanan
Produk harus ditangani dengan hati-hati selama pengangkutan dan disimpan di tempat-yang berventilasi baik, kering, dan bebas dari atmosfer korosif.
7.3 Laporan Inspeksi
Setiap batch produk harus disertai dengan laporan pemeriksaan kualitas, yang menunjukkan:
a)Nama pemasok)
b) Nama dan spesifikasi produk)
c) Hasil inspeksi dan stempel departemen inspeksi kualitas dan teknis pemasok
d) Tanggal pemeriksaan) Tanggalpembuatan
e) TanggalPembuatan
